Technical Article
二次元影像测量仪替代传统量具的边界在哪里
行业观察 · 2026-10-17
传统量具先输在哪些工件上
在车间里,卡尺和千分尺被二次元影像测量仪替代,往往不是因为精度不够,而是因为工件本身不允许接触。薄壁冲压件、注塑小件、软胶密封圈、带镀层的端子,卡尺一夹就变形或留下压痕,测出来的值已经偏离真实尺寸。非接触测量在这些工件上不是升级选项,而是唯一可行路径。
另一类边界是几何元素密集的工件。一块 PCB 上有几十个孔位、焊盘和外形轮廓,用卡尺逐个量孔心距,工序顺序是先找基准边、再逐点测量、最后手工记录,一个件花十几分钟。影像测量在一次装夹后由软件提取点、线、圆、弧,孔心距和位置度直接算出。判断是否该换设备,先数一件上有多少个待测元素:超过 15 个且包含孔心距或位置度,传统量具的工序成本就已经不划算了。
精度账不能只比分辨率
常有人拿光栅尺分辨率去对比千分尺刻度。XY-302 和 XY-307 的坐标分辨率都是 0.1μm 级光栅尺,测量精度标注为常规 (2.5+L/200) μm 级,L 为测量长度。这个公式的意思是精度随行程增大而放宽,和千分尺固定示值误差的逻辑不同。选型时要把实际测量长度代进去算,而不是只看分辨率数字。
什么情况下影像测量精度反而不占优
测量深孔内径、螺纹中径、台阶高度这类三维特征时,影像式非接触二维测量拿不到数据。XY-302 和 XY-307 可选加装接触测头,但加了测头就回到接触测量,薄壁件的变形问题重新出现。这类特征传统量具或专用检具仍是主路径。另一个边界是表面粗糙的铸件毛坯,边缘在影像里模糊,找边重复性差,此时接触测量更稳。
| 判断项 | 传统量具更适用 | 二次元影像测量仪更适用 |
|---|---|---|
| 工件刚性 | 刚性件、可夹持 | 薄壁、软质、易变形 |
| 待测元素数量 | 少于 10 个 | 15 个以上含孔心距 |
| 特征类型 | 深孔、螺纹、台阶高度 | 二维轮廓、孔位、角度 |
| 批量节奏 | 单件抽检 | 批量全检或首件复核 |
| 表面状态 | 粗糙毛坯面 | 光洁边缘、镀层件 |
手动与自动的分界线在批量
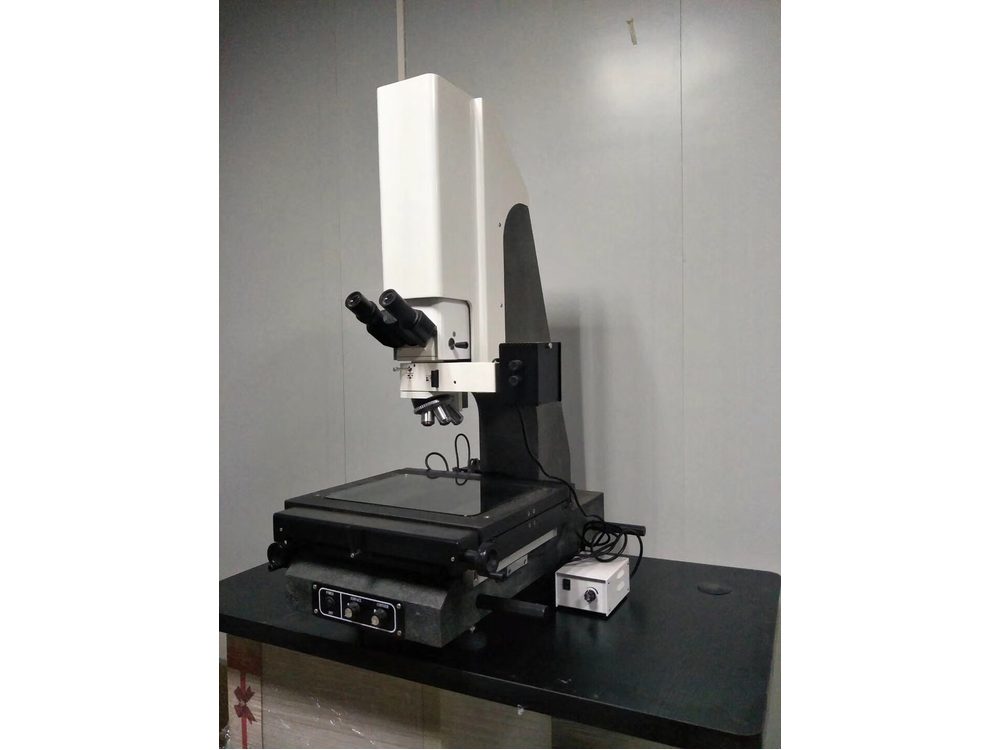
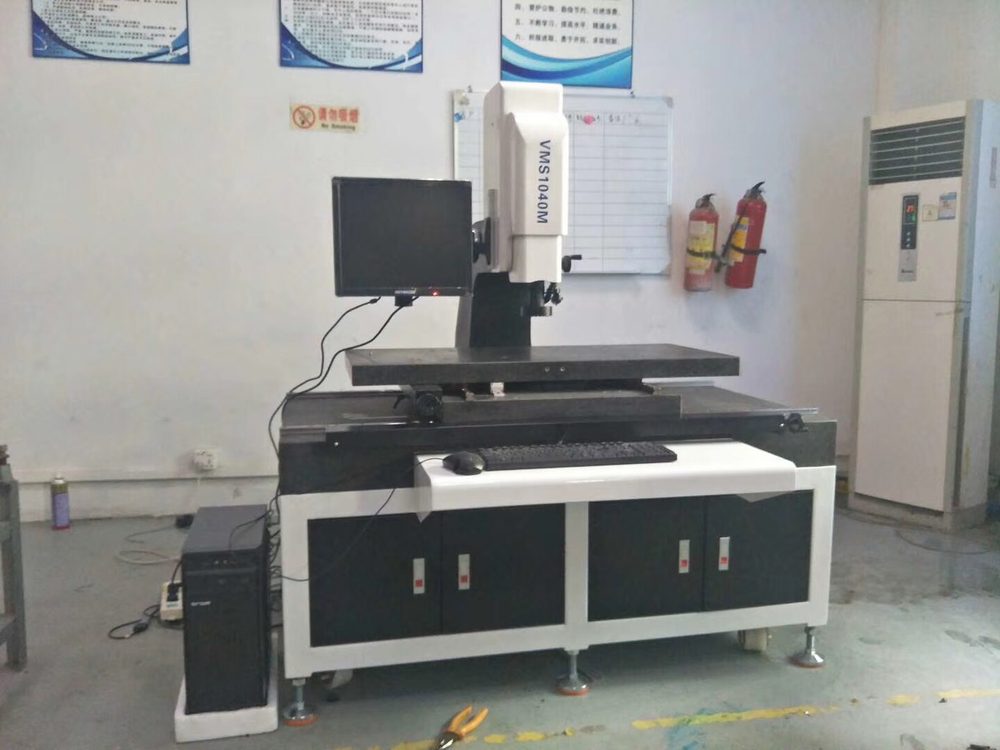
确定要上影像测量后,下一个问题是手动还是自动。XY-302 行程 X×Y=200×100 mm,工作台靠手轮驱动,适合小件、抽检频率不高的场景。操作者摇手轮找边、采点,单件测量时间取决于元素数量,经验判断在 3 到 8 分钟之间。XY-307 行程 400×300 mm,CNC 伺服驱动,程序编好后自动跑,适合同一工件反复测。
分界线不在精度,两者精度标注同一量级,而在换型频率和件数。一天测 5 件不同工件,手动编程成本低,XY-302 够用;一天测同一种工件 200 件,手动摇 200 次手轮的重复性风险和时间成本都不可接受,XY-307 的自动程控才有意义。中间地带,比如一天 30 件同一工件,需要按项目算节拍再定。
行程选小了会怎样
工件放不进工作台行程,就得分段测量再拼接,拼接引入额外误差,工序也变复杂。XY-302 的 200×100 mm 行程对应小件,XY-307 的 400×300 mm 覆盖多数中小型冲压件和 PCB 拼板。选型时拿最大工件外形加夹具余量去对行程,不要按典型件选。工件超出 500×400 mm,站内还有更大行程的手动机型可查。
给选型工程师的判断清单
替代边界可以压缩成三个动作。第一,拿一件最典型的工件,数待测元素数量和类型,超过 15 个且以二维轮廓和孔位为主,进入影像测量候选。第二,确认工件是否允许接触,不允许接触的直接排除传统量具。第三,按日测量件数估节拍,同工件高频选自动,多品种低频选手动。
- 查工件最大外形,对 XY-302 的 200×100 mm 或 XY-307 的 400×300 mm 行程
- 查待测特征是否含深孔、螺纹等三维项,含则保留接触量具
- 查边缘是否光洁,毛坯面找边重复性需实测验证
- 查批量节奏,决定手动手轮驱动还是 CNC 伺服驱动
下一步不是直接下单,而是带三件真实工件去试测。要求供应商用同一件重复装夹测 10 次,看同一尺寸的分散度;再换一个操作者测同一件,看人员差异。这两个数据比样本上的精度标注更能说明二次元影像测量仪在你的工序里站不站得住。产品参数可对照 XY-302 手动二次元影像测量仪和 XY-307 自动二次元影像测量仪页面逐项核。
常见问题
我们车间用卡尺测冲压件好多年了,换二次元影像测量仪值不值?
先数一件上的待测元素。超过 15 个且含孔心距或位置度,卡尺的工序时间和人为读数差异会抵消设备差价;少于 10 个且工件刚性好的,卡尺仍是合理选择。
手动和自动影像仪精度一样,为什么价格差那么多?
精度标注同为 (2.5+L/200) μm 级,差价在驱动方式和行程。自动机型用 CNC 伺服驱动,程序化重复测量,行程也更大;手动靠手轮,适合低频多品种,贵在效率不在精度。
薄壁件用影像测量,边缘找不准怎么办?
先确认打光方式,边缘模糊多因照明角度不对。仍不稳定时,用软件多点拟合代替单点找边。若工件表面粗糙,接触测头反而更稳,需按项目实测对比。
相关资料:
一手参数|本站机型产品资料与产品页(共 90 个机型系列)
标准与术语|文中涉及的标准编号以公开发布的正式版本为准
Related
文中提到的机型
参数为标准机型典型值,可按试验标准与样品尺寸非标改型。
More
继续阅读
 2026
10
17
行业观察
恒温恒湿试验箱选型:先定容积,再定温湿度范围与波动度
恒温恒湿试验箱的价值是让温度和湿度同时可控,因此选型要先按试验方法反推设备。本文用 XY-C102 的真实参数讲清三个判断点:容积按「样品 + 循环空间」定、温湿度范围要与恒定湿热试验对齐、波动度比标称范围更值得看。
阅读全文
202610
17
行业观察
IPX1~IPX9K 防水试验怎么选:五类结构对应不同等级
防水试验不是一台设备全包:滴水、摆管淋水、喷嘴喷射、加压浸水、高温高压喷射是五类完全不同的结构。本文把 IP 等级与试验方式逐条对齐,给出按产品反推等级的路径与四个常见误区。
阅读全文
202610
16
需要按您产品的目标等级配一套试验方案?
告知目标等级、样品尺寸与判定方式,我们给出机型建议、配置明细与正式报价单。