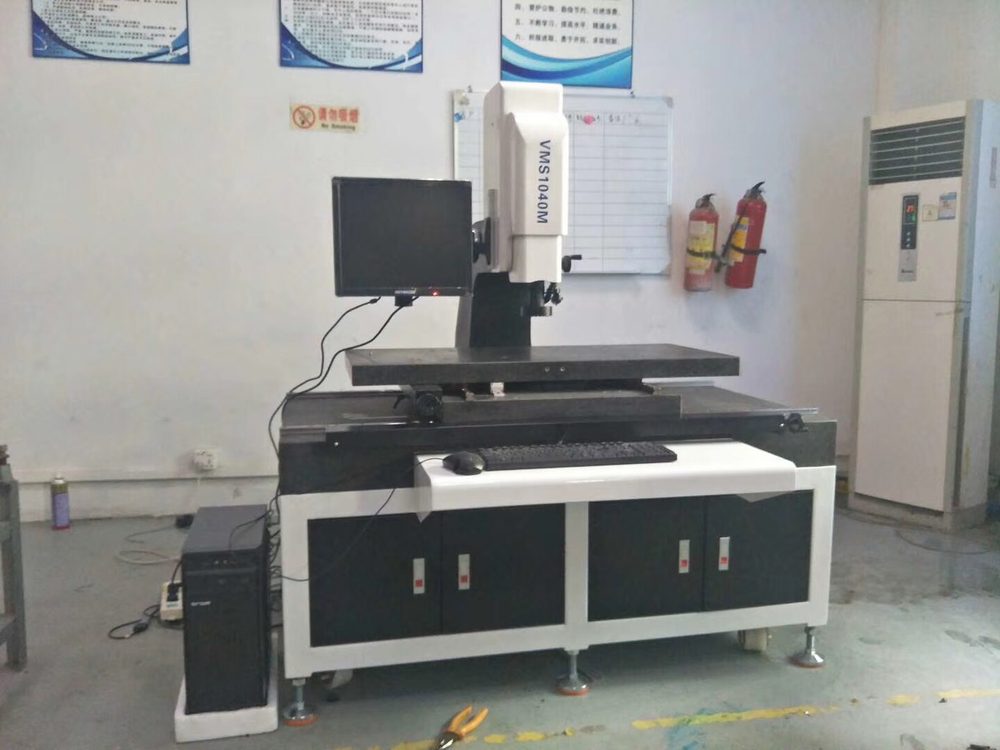
自动二次元影像测量仪
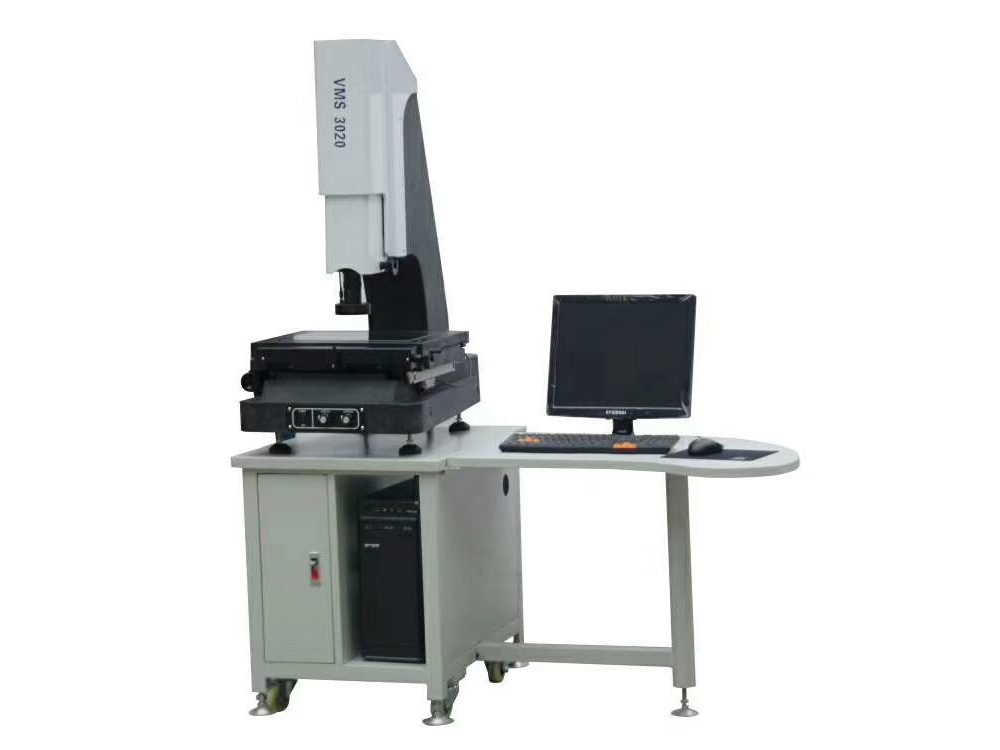
自动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
0.1μm 分辨率影像测量报表输出
XY-307
详细参数
产品深度 · 2026-10-16
自动二次元影像测量仪是向滢科技在售的影像式精密测量机型,XY-307 是其中的全自动程控版本:镜头把工件轮廓成像到屏幕上,测量程序按设定路径自动走位、取点取线,系统依据光栅尺反馈的坐标算出尺寸、角度、圆度、位置度等参数,并一键导出检测报表。它测的是二维平面内「看得见的轮廓」,属于非接触测量,适合薄壁、易变形、软质产品。
按站内产品页参数,XY-307 的行程为 X×Y = 400×300 mm,坐标分辨率为 0.1μm 级光栅尺,测量精度表述为「依机型行程而定,常规 (2.5+L/200) μm 级」,传动方式为全自动程控(CNC 伺服驱动),测量软件支持几何元素、形位公差、CAD 比对与报表导出。是否匹配手上的工件,可以先看 XY-307 自动二次元影像测量仪 的产品页参数表,再对照下面三个判断点。
自动与手动影像测量仪的差别,本质是「谁来找特征」。手动机型由操作者转动手轮,把特征移到视野里再取点;自动机型把灯光、焦距、寻边工具与走位路径一次性写进测量程序,同一图号的产品反复以同一基准测量。
单件测量时这件事看不出差别,进入批量重复测量就会显出来:程序固化之后,取点位置、找边方式、基准选择都不再随操作者变化,同一位置连续测十次、一百次,结果的分散程度通常小于人工对位。站内产品页把 XY-307 的软件能力概括为「测量程序可自动运行、批量检测效率高、可导入 CAD 图纸进行轮廓比对,快速判定超差位置」,说的正是这件事。
所以判断一台自动影像测量仪值不值得上,别只问精度指标,要问三个可验证的问题:测量程序能不能重复调用并留档?换一个操作者跑同一程序,结果是否一致?报表能不能按你的格式导出、直接并入来料检验记录?这三个问题的答案,比铭牌上的分辨率更能说明产线上的实际表现。
行程决定的是「一次装夹能测多大」,而不是「能不能测」。XY-307 的行程为 400×300 mm,而取基准、扫轮廓、避让夹具都要占用行程,实际能从容测量的工件,一般要小于行程本身。
| 机型 | 行程 X×Y | 传动方式 | 适合的测量节奏 |
|---|---|---|---|
| XY-302 | 200×100 mm | 手动(手轮驱动) | 小件首件与来料抽检 |
| XY-304 | 400×300 mm | 手动(手轮驱动) | 中等尺寸工件、批量不大 |
| XY-305 | 500×400 mm | 手动(手轮驱动) | 大尺寸工件但检测频次低 |
| XY-306 | 300×200 mm | 全自动程控(CNC 伺服驱动) | 小件高频重复测量 |
| XY-307 | 400×300 mm | 全自动程控(CNC 伺服驱动) | 中等尺寸工件的批量检测 |
表内行程与传动方式取自本站产品页。这张表里藏着一个容易忽略的事实:XY-304 与 XY-307 的行程完全一样,差别只在传动方式——一个是手轮驱动的手动台,一个是 CNC 伺服驱动的自动台。也就是说,行程只回答「能测多大」,回答不了「测得多稳、多快」。把这两个问题拆开看,比笼统地「往大选一档」更省钱。
站内产品资料标注的执行依据是 JJF 1318 影像测量仪校准规范与 GB/T 1958 产品几何技术规范。这两个标准的角色不一样,采购时最好分清:GB/T 1958 管的是几何要素与公差的术语和定义体系(圆度、位置度这些概念怎么定义),它不规定任何一台设备的精度指标;设备准不准,要看按 JJF 1318 做的校准结果,包括尺寸测量误差与探测误差等项目,具体测量点数、量程点分布与判定限值以标准条款与校准证书为准。
可操作的做法是把这一步写进采购约定:要求供应商用玻璃线纹尺或标准量块,覆盖你常用尺寸段的多个量程点,提供示值误差数据;到货验收时复测同样几个点。光栅尺分辨率再高,导轨直线度、镜头畸变、光源角度与边缘提取算法都会叠加误差,只有实测数据能说明问题。设备精度与验收方法以技术协议、出厂检验报告与第三方校准证书为准。
把五项写清,供应商才有办法判断该报 XY-307 还是更小行程的机型。需要按具体工件确认行程与配置,可以在 在线询价 留下图纸与检测要求;站内影像测量机型的完整对照见 二次元影像测量类目。
资料来源:
一手参数|本站机型产品资料与产品页(data/products.json 中的 XY-302、XY-304、XY-305、XY-306、XY-307)
公开标准|JJF 1318 影像测量仪校准规范;GB/T 1958 产品几何技术规范
外部参考|中科先进《如何选择适合你的 CNC 全自动影像测量仪》https://cn.zkadvequip.com/info/how-to-choose-the-right-cnc-automatic-vision-m-17701319063823360.html ;科曼尼《二次元影像仪选购指南》http://m.kmn17.com/news_view_68_257.html ;嘉禾精密《手动、半自动、全自动二次元影像仪该如何取舍》https://www.jiahejingmi.com/index.php?s=/Mobile/Show/index/cid/2/id/249.html
参数为标准机型典型值,可按试验标准与样品尺寸非标改型。
自动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
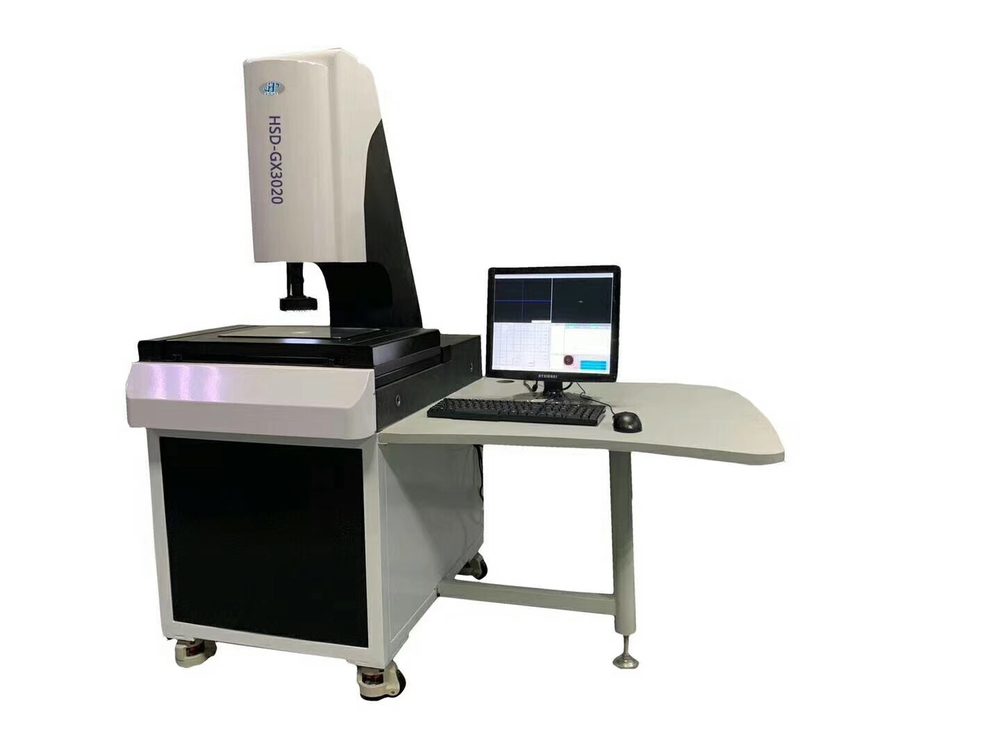
自动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
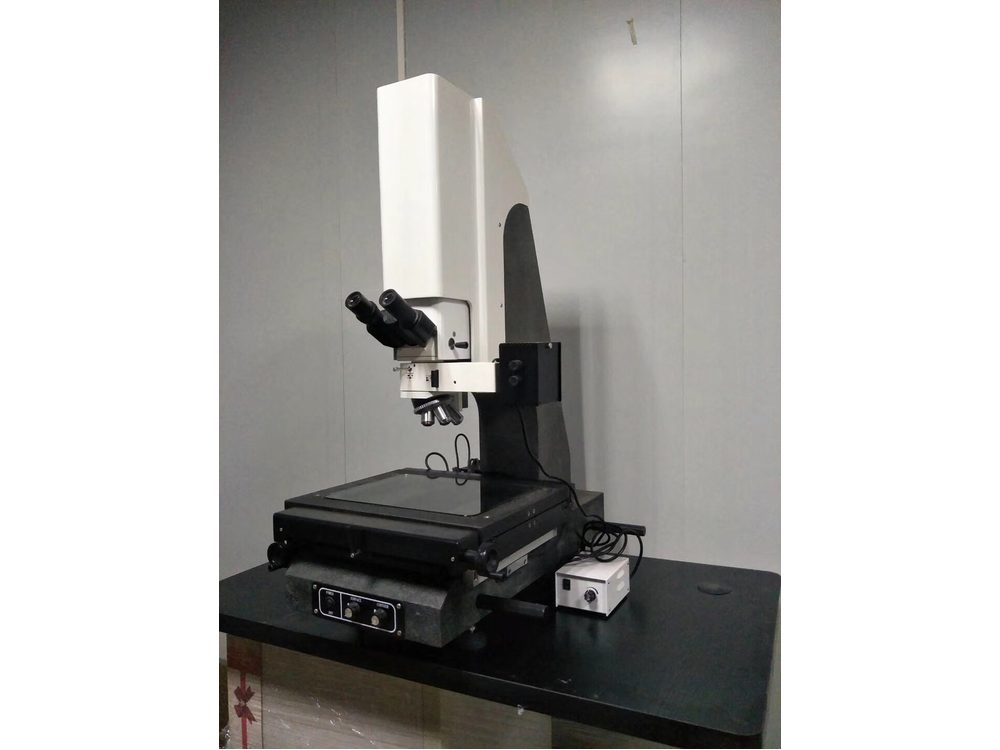
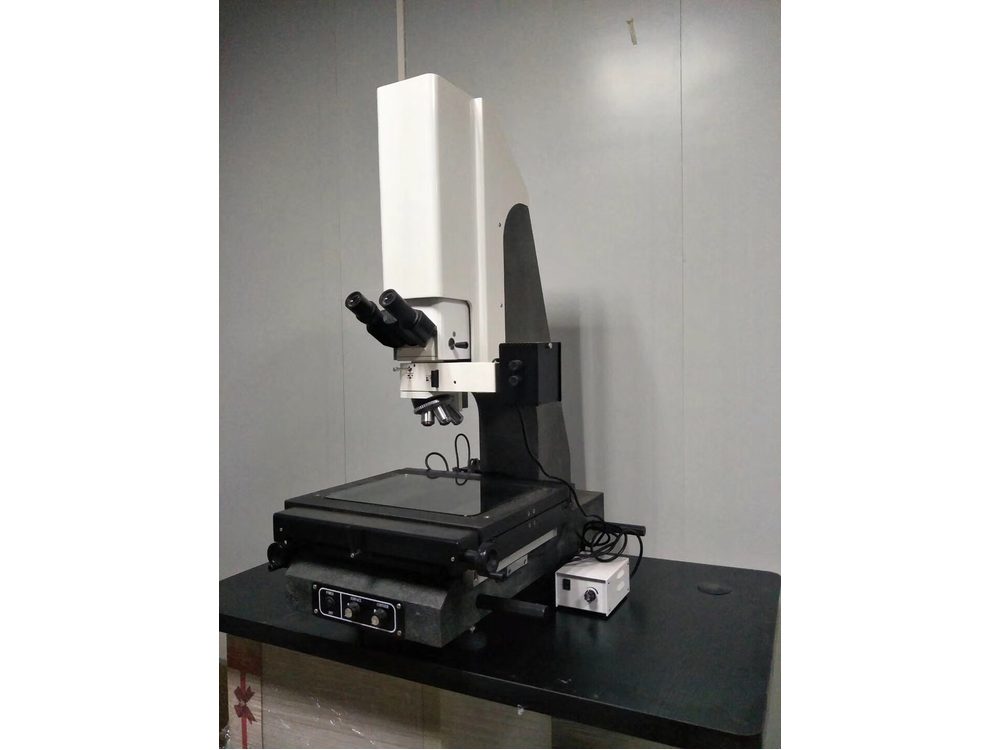
手动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
手动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
手动二次元影像测量仪用于二维平面尺寸的精密测量,可测点、线、圆、弧及各类几何元素与形位公差;配合专用测量软件,测量结果可自动计算并输出报表。
2026手动二次元影像测量仪测的是二维轮廓,不是三维空间尺寸。本文用 XY-302 的真实参数拆开三组最容易混淆的概念:0.1μm 分辨率与 (2.5+L/200) μm 精度、200×100 mm 行程与工件尺寸的关系、手动与自动机型的分工边界,并给出采购前应准备的五项信息。
阅读全文 2026
防水试验不是一台设备全包:滴水、摆管淋水、喷嘴喷射、加压浸水、高温高压喷射是五类完全不同的结构。本文把 IP 等级与试验方式逐条对齐,给出按产品反推等级的路径、试验做不准的四个常见原因,以及本站 IP 系列的机型对照。
阅读全文 2026
换气式老化试验箱看着像干燥箱,做的事却不一样:一个在恒温中持续换气,一个只做箱内循环。本文给出选型时的三个判断点(温度范围余量、温度均匀度与风道、容积与取放方式),说明本站加热类机型的用途分工,以及标准条款与设备指标在技术协议里各自该管什么。
阅读全文告知目标等级、样品尺寸与判定方式,我们给出机型建议、配置明细与正式报价单。