Technical Article
AI影像测量进二维检测:自动判图的落地条件与取舍
行业观察 · 2026-11-01
自动判图先解决的是成像,不是算法
AI影像测量在二维检测里最常见的落地失败,不是模型精度不够,而是同一批工件换一个工位拍出来的图不一样。光源角度差5度、工件表面反光率差一档,算法判出来的边缘位置就能漂几个像素。所以讨论AI质检之前,先要回答:这台设备的成像重复性够不够支撑逐帧比对。
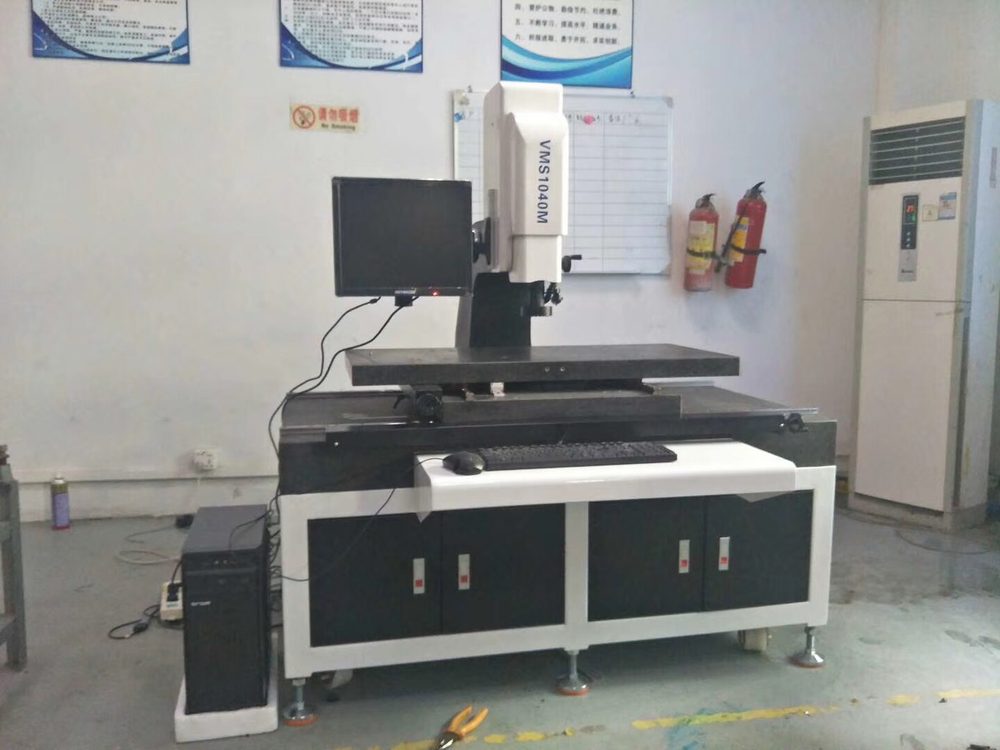
判断动作很具体:取同一件标准件,在XY-307这类自动二次元影像测量仪上连续采图20次,看同一段边缘的坐标读数极差。0.1μm级光栅尺给的是平台位置分辨率,不等于图像边缘的重复性;如果20次极差超过测量精度允许值的三分之一,先调光源和焦距,不要急着上模型。
这一步不过关,自动判图只会把成像噪声学成缺陷特征。经验判断:二维检测中因成像不稳导致的误判,在产线初期通常占误判总量的大头,具体比例需按项目实测。
哪些二维特征适合交给AI,哪些不适合
AI质检擅长的是形态不规则、边界模糊、人眼也要犹豫一阵的判读;不擅长的是有明确几何定义、靠拟合就能算准的尺寸。把这两类混在一个模型里,等于让算法去做光栅尺和测量软件的活。
| 特征类型 | 建议方式 | 理由 |
|---|---|---|
| 圆、线、弧的直径与位置度 | 测量软件几何拟合 | 有确定算法,结果可追溯 |
| 毛刺、缺料、划伤 | 自动判图 | 形态不规则,规则难穷举 |
| 丝印偏移、字符缺划 | 自动判图+阈值复核 | 对比度差异大,需样本覆盖 |
| 形位公差判定 | 测量软件计算 | 依赖基准建立,不宜由模型替代 |
自动机在AI质检流程里承担哪一段
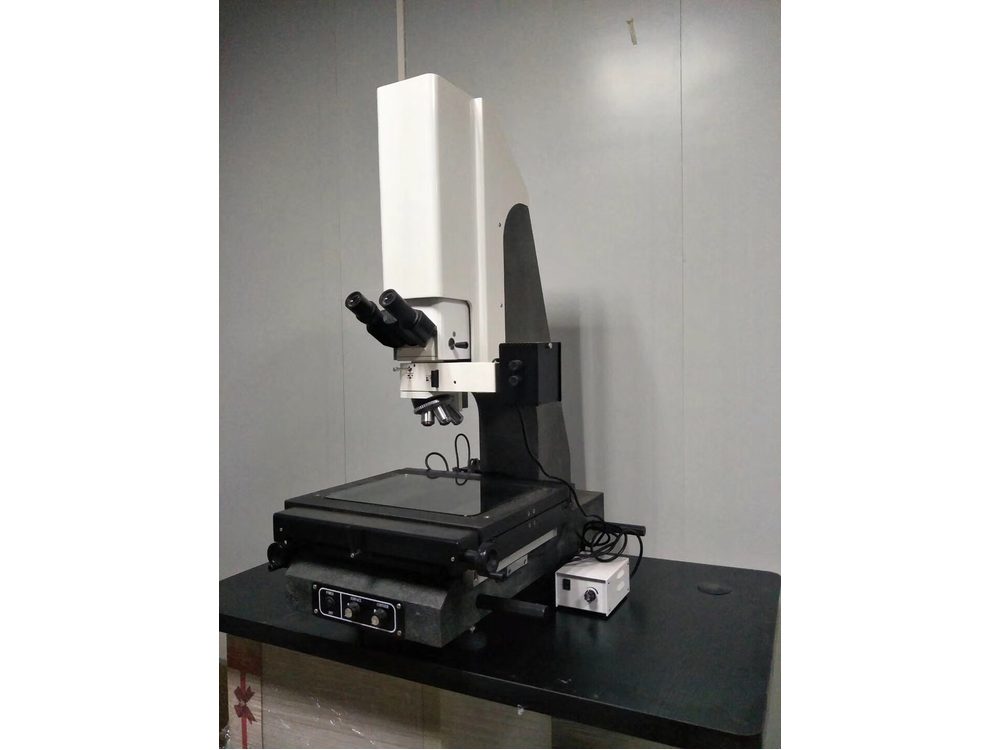
自动判图要跑起来,前提是工件位置可重复。XY-307行程400×300 mm、CNC伺服驱动,适合把批量件按阵列排布后逐位采图;手动机型如XY-302行程200×100 mm,手轮驱动,重复定位靠人,做AI质检的训练集采集可以,做在线全检节拍跟不上。
工序顺序建议这样排:首件用测量软件建基准并确认几何尺寸,再切到自动判图跑缺陷筛查,抽检时回到几何测量复核。这样AI影像测量的输出始终挂在一个可复算的坐标基准上,而不是孤立的判图结论。
样本从哪来
训练样本不要只收良品。按缺陷类别各收一批,每类至少覆盖不同批次、不同表面状态;经验判断,样本里混入10%到20%的边界件(似缺陷非缺陷),能明显压低上线初期的误报,具体比例需按项目确认。
上线前要问供应商的四件事
- 成像重复性实测数据:同件连续采图的坐标极差是多少
- 判图结果能否与测量软件共用同一坐标系和报表格式
- 模型更新由谁做、样本由谁标注、更新周期多长
- 误判率与漏判率分别按什么样本集统计
这四问没有明确答复,自动判图就只能停在演示阶段。设备侧可先看自动二次元影像测量仪的行程与驱动方式是否匹配产线节拍,再看软件是否支持CAD比对与报表导出,这两项决定了判图结果能不能进质量记录。
下一步动作:拿一件带典型缺陷的工件到现场,要求供应商用你的样本跑一遍判图,同时记录采图重复性。数据对不上,方案就不用往下谈。
常见问题
自动判图能不能直接替代测量软件算尺寸?
不建议。圆、线、弧和形位公差有确定拟合算法,测量软件结果可复算、可追溯;自动判图更适合毛刺、缺料、划伤这类形态不规则缺陷,两者应分轨运行。
手动机型加AI软件能做自动判图吗?
可以做训练集采集和离线判读,但在线全检节拍跟不上。手轮驱动重复定位靠人,XY-302行程200×100 mm,适合小批量或样本收集阶段使用。
上线前最该实测哪一项?
同件连续采图20次的边缘坐标极差。这个数据直接反映成像重复性,比模型准确率更早决定项目能不能落地,建议要求供应商现场演示并记录。
相关资料:
一手参数|本站机型产品资料与产品页(共 90 个机型系列)
标准与术语|文中涉及的标准编号以公开发布的正式版本为准
Related
文中提到的机型
参数为标准机型典型值,可按试验标准与样品尺寸非标改型。
More
继续阅读
202610
17
行业观察
二次元影像测量仪替代传统量具的边界在哪里
卡尺和千分尺没有过时,但在薄壁件、软材质、密集孔位和批量全检场景下,二次元影像测量仪的优势开始压过传统量具。本文用参数和工序判断给出替代边界,并区分手动XY-302与自动XY-307的适用分界。
阅读全文 2026
10
31
行业观察
储能检测需求放量,环境试验设备厂商怎么接住新订单
储能检测需求放量后,送检样品从电芯变成模组,容积台阶、样品发热量和数据导出格式成为选型的三道坎。本文给出按容积反推机型、按发热量校核负载、按报告字段核对接口的具体做法。
阅读全文
202610
30
行业观察
出口认证查IEC与GB对应关系:先核版本再对设备参数
查IEC与GB对应关系不能只看标准名称。先确认年份版本与IDT/MOD采用关系,再把标准条款里的温湿度容差、喷水流量等条件逐项对照设备可调范围,才能避免送检被退回。
阅读全文需要按您产品的目标等级配一套试验方案?
告知目标等级、样品尺寸与判定方式,我们给出机型建议、配置明细与正式报价单。