Technical Article
涂布检测在烘干固化段的三个缺口:取样、光泽与固化判据
行业观察 · 2026-10-21
烘干固化段为什么成了涂布检测的盲区
涂布线现场的涂布检测仪器,基本集中在配液和收卷两头:粘度计、剥离力、初粘性都有对应设备。唯独烘干与固化这一段,多数工厂靠目视看表面是否发黏。缺口不在设备,在于这一段没有固定的测量动作。
烘干是溶剂挥发,固化是交联反应,两者在产线上都表现为“看起来干了”,内部状态却可能完全不同。经验判断是,表干合格而固化不足的卷材,往往到分切或贴合时才暴露,那时已经批量下线。
取样与光泽:两个能立刻固定的动作
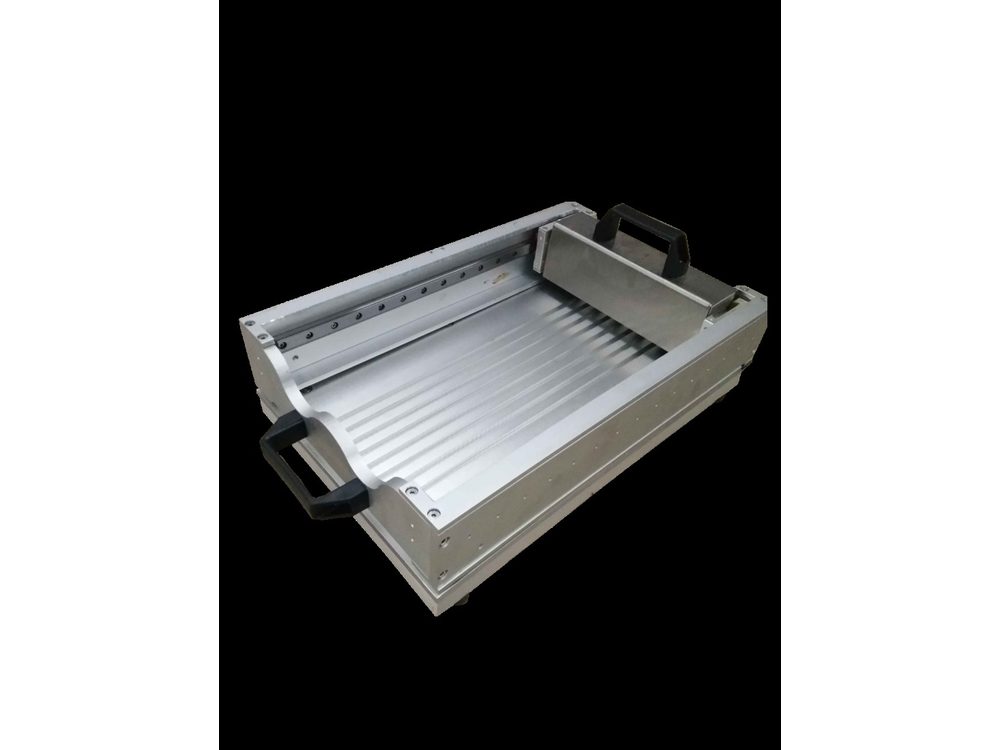
数据波动大,先查取样而不是先怀疑仪器。随手撕一块,边缘毛糙、带拉伸,测出来自然散。国标通用裁切宽度是25mm,精度需控制在±0.1mm量级。手动取样器 XY-C816 覆盖25mm、24mm、12mm三档,杠杆下压式裁切,一次取7条、长300mm;适配厚度为PET保护膜0.1~0.25mm、纸质胶带0.1~0.4mm、泡棉胶带0.1~1.5mm,超出范围压不实,边缘起毛。
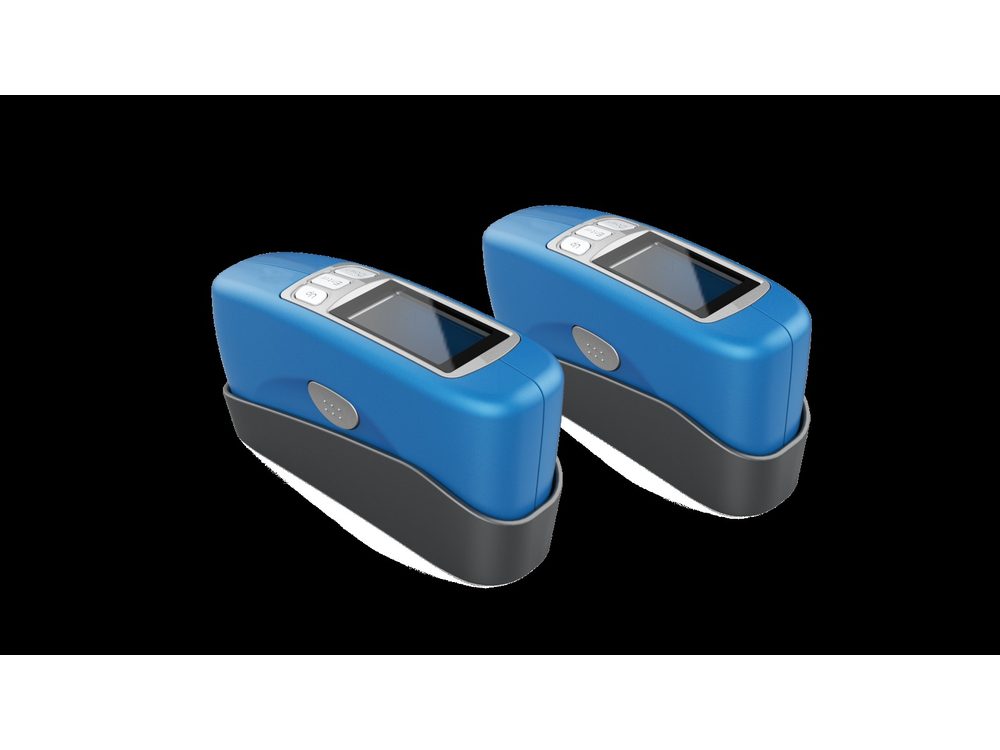
光泽度是外观判据里最容易量化的出口,不破坏试样,测量在0.5秒内完成。角度要按产品光泽档位定:60°通用,20°用于高光泽面,85°用于哑光面,否则读数挤在低区间、区分度不够。光泽度测试仪 XY-C815 三个角度为选配关系,重复性≤0.1GU,0~100GU段精度±0.2GU,光斑9×15mm,测点避开涂布起始边缘与收卷压痕。
| 判断项 | 取值/动作 | 异常指向 |
|---|---|---|
| 横向5点光泽极差 | 60°下>3GU | 烘干或固化均匀性 |
| 取样宽度 | 25mm,±0.1mm | 边缘毛糙则数据不可比 |
| 光泽角度 | 20°/60°/85°按档位 | 角度错则区分度不足 |
表里三项都能当场执行,极差超3GU时先查固化段温度分布,而不是判光泽不合格。
固化度没有直接读数,只能用组合判据
固化度是涂布检测里最难直接测的一项,没有仪器能给出“固化度87%”这样的读数。可行做法是组合判据交叉验证,顺序固定为:按25mm取样,测60°光泽并记极差;同批试样做初粘或持粘,看力学值是否落在工艺窗口;对照烘箱温度曲线,确认固化段实际温度与设定值的偏差。三步任一步偏离,都指向固化段。
适用边界要说清:这套判据适合压敏胶类和溶剂型涂层;UV固化体系光泽度仍可用,力学判据需换成对应的固化度测试方法,需按项目确认,不能直接套用。胶层厚度作为辅助记录项,与光泽极差同批留档,便于回溯。
下一步先问三个问题:产品光泽档位落在哪个角度区间;卷材厚度是否在取样器适配范围内;固化判据目前用力学值还是仅凭目视。答案决定先补哪台设备。随后按“取样—光泽—力学”跑一遍现有批次并留档,可到胶粘与涂布检测类目页核对现有仪器的范围与精度。
常见问题
光泽度一定要三个角度都配吗?
不必。按产品实际光泽档位选一个主角度即可,60°覆盖大多数中光泽涂层;高光泽面配20°,哑光面配85°,混配反而增加判读分歧。
取样器裁切宽度为什么定25mm?
25mm是国标通用标准宽度,便于与剥离力、初粘等测试的试样尺寸对齐,同批数据才能横向比较;24mm、12mm用于特殊规格试样。
固化不足一定要换设备才能查出来?
不一定。先用光泽极差加初粘或持粘的组合判据定位,多数情况能判断偏离发生在固化段;是否补设备取决于现有仪器的精度是否够用。
相关资料:
一手参数|本站机型产品资料与产品页(共 90 个机型系列)
标准与术语|文中涉及的标准编号以公开发布的正式版本为准
More
继续阅读
 2026
10
20
行业观察
实验室数字化落地到什么程度:数据采集与报告生成的边界
设备能导出结构化数据只是起点,判定逻辑和报告结论仍要人来做。本文用恒温恒湿箱与影像测量仪两条产线,说明实验室数字化在采集与报告环节的真实边界。
阅读全文
202610
19
行业观察
电池包环境试验走向整包级,试验箱选型的三处硬指标
整包级电池包环境试验改变了试验箱的选型起点:容积按样品外形加周转空间定,承重与门洞开口先于温湿度参数确认。本文给出恒温恒湿箱与步入式老化房的分界,以及发热样品对温变与均匀度的实际影响。
阅读全文
202610
18
行业观察
试验设备询价先要参数表:比报价单更值得先拿的三类信息
同样叫恒温恒湿箱,报价差三成未必是虚高,而是配置不在同一档。先收参数表再收报价,把温度范围、容积、电源条件逐项对齐,试验设备询价才有可比性。
阅读全文需要按您产品的目标等级配一套试验方案?
告知目标等级、样品尺寸与判定方式,我们给出机型建议、配置明细与正式报价单。